
Практическое руководство по предотгрузочному и входному контролю медных листов, шин, прутков, полос, труб и обработанных деталей.
Дата публикации: 30 августа 2026 г.
Автор: Ху Яньвэй, технический эксперт Cymber Metal.
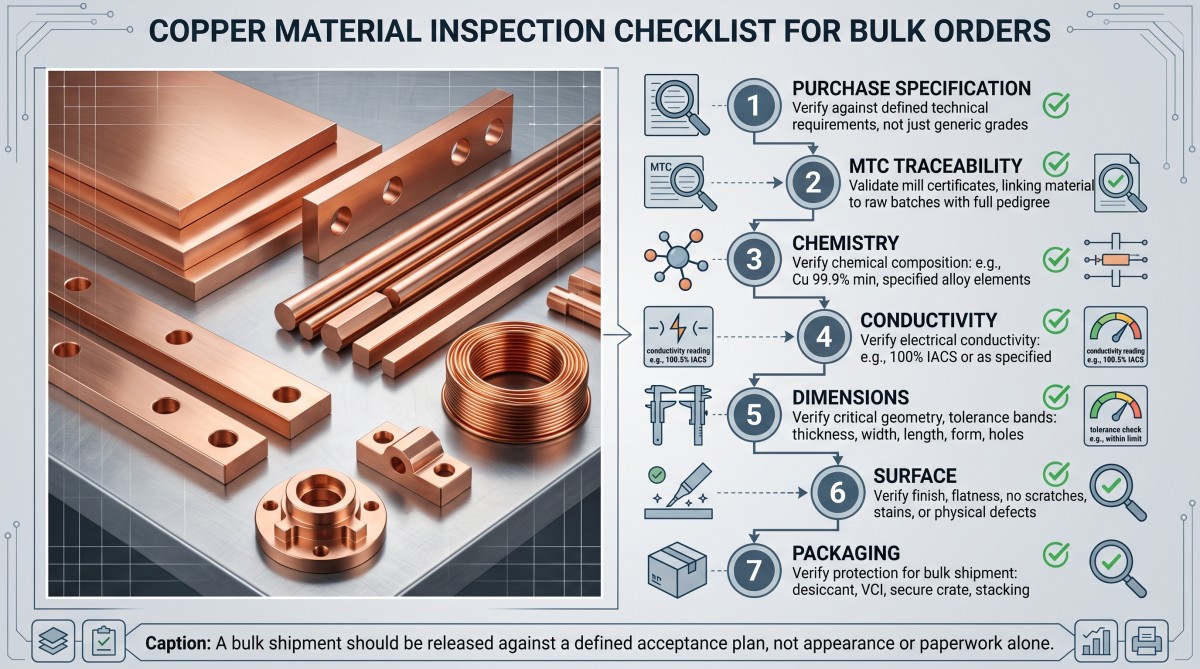
Партия товара может прибыть с блестящей медной поверхностью и чистым сертификатом на материал, но при этом содержать неправильную закалку, смешанные партии, иметь слабую отслеживаемость или размеры, которые не подойдут для сборки.
В этом и заключается неприятный момент.проверка медных материаловНи один документ не подтверждает весь заказ. Сертификат качества может содержать информацию о химическом составе и проводимости производственной партии; он не доказывает, что каждая пластина ровная, каждое отверстие в шине находится на своем месте, каждый край катушки чистый или каждая упаковка выдержит морскую перевозку.
Иногда покупатели исключают этап проверки, чтобы сэкономить небольшую сумму, а затем оплачивают сортировку, повторное производство, авиаперевозку и перебои в работе производственной линии. Экономия отражается в заказе на покупку. Неисправность отражается в общей стоимости доставки.
Для получения информации о материалах и форме изделия начните с компании Cymber Metal.чистые медные материалыдиапазон. Затем заставьте план приемки, специфичный для конкретного заказа, выполнить реальную работу.
Краткий ответ: Что покупателям следует уточнить перед отправкой?
Перед размещением крупного заказа на медь необходимо подтвердить точный состав сплава, форму изделия, состояние, действующий стандарт и его редакцию, редакцию чертежа, тип сертификата качества металла (MTC), отслеживаемость производственной партии, химический состав, требования к проводимости или удельному сопротивлению, механические свойства, допуски на размеры, критерии поверхности, требования к покрытию, план отбора проб, метод упаковки и процедуру устранения несоответствий.
Для каждой характеристики укажите метод испытания, прибор, место отбора проб, размер выборки, допустимый предел и необходимую документацию.
Для меди не существует универсального допустимого предела прочности. Для пластин из стали C10100, шин из стали C10200, стержней из стали C11000, трубок из стали C12200 и никелированных обработанных контактов могут потребоваться различные стандарты, испытания и подтверждающие документы.
Проверка качества медных материалов начинается со спецификации закупки.
Проверка не может исправить неоднозначность заказа на покупку. Она может выявить неоднозначность только после того, как металл будет изготовлен.
Определите порядок приоритета договорных обязательств до начала производства. Одна из возможных структур выглядит следующим образом:
Подписанная спецификация закупки и утвержденный чертеж -> заказ на покупку -> примененный стандарт и редакция продукта -> утвержденные документы поставщика.
Эта последовательность является примером, а не универсальным правовым правилом. Покупатель и поставщик должны согласовать фактическое приоритетное положение. В противном случае, чертеж может требовать одного допуска по толщине, в то время как указанный стандарт на продукцию допускает другой, и обе стороны могут заявить, что они следовали порядку.
Спецификация закупки должна быть зафиксирована:
- Точное обозначение сплава: UNS, EN, JIS, GB или другое.
- Форма изделия: плита, лист, полоса, шина, пруток, стержень, проволока, труба или обработанная деталь.
- Управляющий стандарт и издание
- Состояние закалки или материала
- Номер чертежа, редакция, единицы измерения и базовая система отсчета.
- Минимальная проводимость или максимальное удельное сопротивление
- Требования к механическим свойствам
- Допуски на размеры и характеристики, критически важные для качества.
- Критерии приемки поверхности и покрытия
- Необходимый сертификат и тип отчета об инспекции.
- Определение производственной партии и план отбора проб
- Требования к упаковке, маркировке и выпуску груза.
Не стоит спрашивать только: «Соответствуете ли вы стандартам ASTM?». Уточните, какой стандарт ASTM, какое издание, какая форма изделия, какой режим закалки и какие дополнительные требования будут указаны в подписанном заказе.
Сопоставьте стандарт с формой медного изделия.
Действующий стандарт должен соответствовать как сплаву, так и форме изделия. Стандарт для медных прутков, используемых в электротехнике, не может автоматически сертифицировать готовые шины, а стандарт для сырья не может утверждать положение отверстий, обработанных на станках с ЧПУ.
Стандарты ASTM B152/B152M, EN 1652 или JIS H3100 могут применяться к определенным листовым, полосовым, плитным или прокатным изделиям. Для плоских изделий электротехнического назначения может потребоваться более специфический стандарт, например, EN 13599.
Стандарты ASTM B187/B187M могут применяться к определенным шинам, пруткам, стержням и изделиям несущей формы. Стандарт EN 13601 применяется к определенным медным пруткам, стержням и проволоке электротехнического назначения. Стандарт ASTM B49 охватывает медные прутки, изготовленные методом волочения, для электротехнических целей; это не универсальный стандарт для готовых прутков.
Стандарты ASTM B75/B75M могут применяться к бесшовным медным трубам общего назначения, ASTM B88 — к трубам определенного типа для систем водоснабжения, а ASTM B280 — к трубам определенного типа для систем кондиционирования воздуха или холодильных установок. Эти стандарты не взаимозаменяемы.
Для обработки медных деталей требуется соответствие стандартам на сырье, а также утвержденный чертеж готовой детали, система геометрических допусков и размеров (GD&T) и спецификация покрытия или поверхности. Соответствие сырья стандартам не гарантирует соответствие готовой конструкции отверстий, резьбы, уплотнительной поверхности или базовых параметров.
Это различие имеет значение при проведении анализа.Варианты медных пластин и листовв соответствии с требованиями к шинам, стержням или трубкам. Схожий химический состав не приводит к идентичным допускам, местам испытаний или протоколам контроля.
Обозначения ASTM, EN, JIS и GB также не являются автоматическими эквивалентами. Сопоставления по торговому наименованию или номинальному содержанию меди недостаточно. Необходимо согласовать химический состав, состояние, механические свойства, проводимость, размеры и правила испытаний.
Аналогичное предупреждение относится к латуни, бронзе, сплавам CuCrZr, медно-никелевому сплаву и бериллиевой меди. Не следует включать пункт о проверке на чистоту меди во все медные сплавы.
Проверьте одновременно данные MTC и данные о физической площадке.
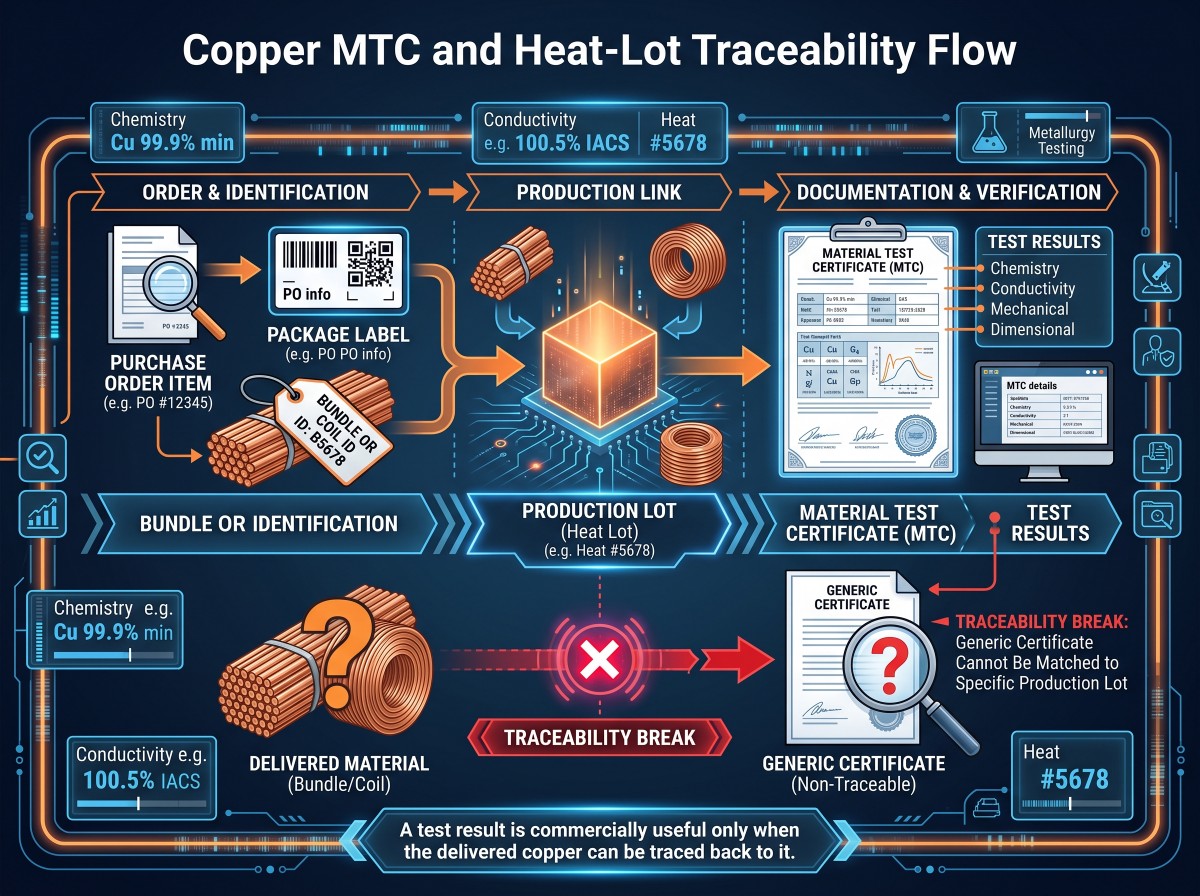
Сертификат соответствия требованиям безопасности материалов (MTC) полезен только в том случае, если можно отследить происхождение поставленной меди до результатов, указанных в этом документе.
Для соответствующих заказов покупатели обычно запрашивают сертификат соответствия стандарту EN 10204 типа 3.1. Сертификат типа 3.1 подтверждается уполномоченным представителем производителя по контролю качества, независимым от производственного отдела. Это не является автоматическим сертификатом третьей стороны.
Для типа 3.2 требуется дополнительная проверка уполномоченным представителем производителя и уполномоченным представителем покупателя или официально назначенным инспектором, в зависимости от обстоятельств.
Предварительный визит компании SGS или другой инспекционной компании перед отгрузкой не приводит к автоматическому преобразованию сертификата типа 3.1 в сертификат типа 3.2. Документы «отчет SGS», «COA», «сертификат соответствия» и «MTC» не являются взаимозаменяемыми.
Отметьте следующие поля MTC:
- Производитель и фактическая производственная площадка
- Заказ на покупку и построчная ссылка
- Точная система оценок и обозначений
- Форма, размеры и материал изделия
- Управляющий стандарт и издание
- Идентификатор плавки, литья, партии, рулона или производственной партии
- Фактические результаты химических анализов, а не только скопированные предельные значения спецификации.
- Требуемые механические и электрические результаты
- Методы испытаний, единицы измерения и эталонная температура
- Количество или вес, указанные в сертификате.
- Авторизованная подпись или электронное подтверждение.
- Соответствие между сертификатом MTC, этикетками на упаковке и маркировкой материалов.
Цепочка отслеживания должна оставаться непрерывной:
Позиция заказа на поставку -> Идентификатор упаковки -> Идентификатор изделия, катушки или пучка -> Производственная партия -> Результаты испытаний MTC.
Обзор Cymber MetalСертификаты качества и документы о проверке качествав качестве общей информации на уровне компании. Принятие заказа по-прежнему зависит от документов и физической маркировки, предоставленных для фактической производственной партии.
Подтвердите химию и идентичность оценок.
Химический анализ отвечает на один вопрос: соответствует ли отобранный образец химическому пределу, установленному в спецификации на данный сорт?
Это не доказывает закалку, проводимость, размеры, состояние поверхности или внутреннюю целостность.
Для понятия «медь высокой чистоты» нет единого договорного определения. Сорта C10100, C10200, C11000 и C12200 следует рассматривать как отдельные марки с различными производственными и прикладными параметрами.
C10100 обычно обозначает бескислородную электронную медь. C10200 обычно обозначает бескислородную медь. C11000 — это электролитическая медь с высокой твердостью помола. C12200 — это фосфорно-деоксидированная медь, обычно используемая в трубках и тепловых устройствах.
Эти описания не заменяют действующий стандарт.
Утверждение, подобное этому.Cu >= 99,9%Сама по себе эта характеристика не позволяет идентифицировать C10100, C10200 или C11000. Она также ничего не говорит о степени закалки, электрических характеристиках или допусках формы изделия.
В зависимости от анализируемого вещества и требуемой концентрации могут использоваться лабораторные методы влажной химии, ICP-OES или другие валидированные методы. Стандарт ASTM E478 может быть применим для химического анализа медных сплавов, а стандарт ASTM E2575 — для определения кислорода методом плавления в инертном газе.
Портативный рентгенофлуоресцентный анализатор полезен для скрининга многих металлических легирующих элементов. Сам по себе он не может подтвердить содержание кислорода на уровне частей на миллион (ppm) в бескислородной меди. Кроме того, он слабоэффективен для некоторых легких элементов, а показания могут быть искажены из-за покрытия, оксидов, загрязнения поверхности или некачественной подготовки образца.
Если результаты рентгенофлуоресцентного анализа (XRF) и контрольного образца (MTC) расходятся, необходимо изолировать затронутый материал, сохранить его маркировку партии, задокументировать хранение образца и обратиться в квалифицированную лабораторию, использующую согласованный аналитический метод. Не следует разрешать спор, касающийся дорогостоящего материала, на основании одного измерения поверхности самого легкодоступного образца.
Документация по RoHS и REACH снова является отдельной. Она не подтверждает марку, проводимость, температуру, размеры или соответствие партии.
Измерение проводимости с помощью определенного метода
«Проверка проводимости пройдена» не является результатом проверки. Для корректного составления отчета необходимо указать допустимый предел, метод, эталонную температуру, место проведения испытания, идентификационные данные прибора и фактическое измеренное значение.
При температуре 20 °C 100% IACS обычно соответствует приблизительно 58,0 МС/м или удельному сопротивлению 1,7241 микроом·см.
% IACS = проводимость в МСм/м / 58,0 x 100
% IACS = 1,7241 / удельное сопротивление в микроомах·см × 100
Эти уравнения не устанавливают универсальный минимум для каждого изделия из меди. Требуемая проводимость зависит от марки, состояния, формы, истории обработки и требуемых технических условий.
Значение, близкое к 100% IACS, не является однозначным доказательством C10100, C10200 или C11000. Проводимость — это одно из свойств, а не система определения марки.
Для измерения сопротивления или удельного сопротивления проводниковых материалов может быть применим метод ASTM B193 или метод типа IEC 60468. Вихретоковый контроль по методу ASTM E1004 может быть подходящим, если это позволяют геометрия материала, толщина, поверхность, калибровка и диапазон используемого оборудования.
В плане проверки должны быть указаны:
- Минимальная проводимость или максимальное удельное сопротивление
- Референтная температура
- Метод испытания и температурная коррекция
- Модель прибора, серийный номер и статус калибровки.
- Непокрытая, с покрытием, обработанная или фрезерованная испытательная поверхность
- Количество образцов и места измерений
- Округление и правило "зачет/незачет" близки к пределу.
Покрытия, кривизна, шероховатость, толщина, температура и стандарты калибровки могут влиять на результаты вихретокового анализа. Показания одного датчика не должны отражать состояние всей катушки, пучка проводов или производственной партии, если это не предусмотрено согласованным планом отбора проб.
Для проектов с использованием бескислородных стержней и шин см. соответствующее руководство.стандарты контроля медных стержней в бескислородной среде.
Проводимость не заменяет химию. Химия не заменяет проводимость. Покупатели попадают в неприятности, когда для подтверждения обоих утверждений запрашивается один удобный тест.
Проверьте температуру и механические свойства.
Две партии, обладающие одинаковым химическим составом, могут вести себя по-разному при гибке, штамповке, механической обработке или сборке, поскольку различаются их состояние и история обработки.
При необходимости план контроля может включать в себя определение предела прочности на растяжение, предела текучести и относительного удлинения в соответствии со стандартами ASTM E8/E8M или применимым стандартом на продукцию; твердости по Роквеллу в соответствии со стандартом ASTM E18; микроиндентации в соответствии со стандартом ASTM E384; испытаний на изгиб; оценки размера зерна; или других специфических для данного состояния исследований.
Определите ориентацию образца, положение для отбора проб, толщину, длину измерительного участка, состояние материала, пределы результатов и правила повторного испытания.
Не следует переводить твердость в предел прочности на растяжение, если в контракте прямо не указано такое соотношение для выбранного сорта и состояния стали. Таблица пересчета не заменяет собой указанный метод испытаний.
Вот где недорогая замена становится дорогой. Покупатель одобряет химический состав, пропускает проверку на термостойкость и обнаруживает проблему только тогда, когда шины трескаются во время формовки или лента не сохраняет требуемую упругость. Название сплава не подвело. Подвело определение, данное при покупке.
Проверьте размеры по форме изделия.
Контроль размеров должен проводиться с учетом способа обработки и сборки изделия.
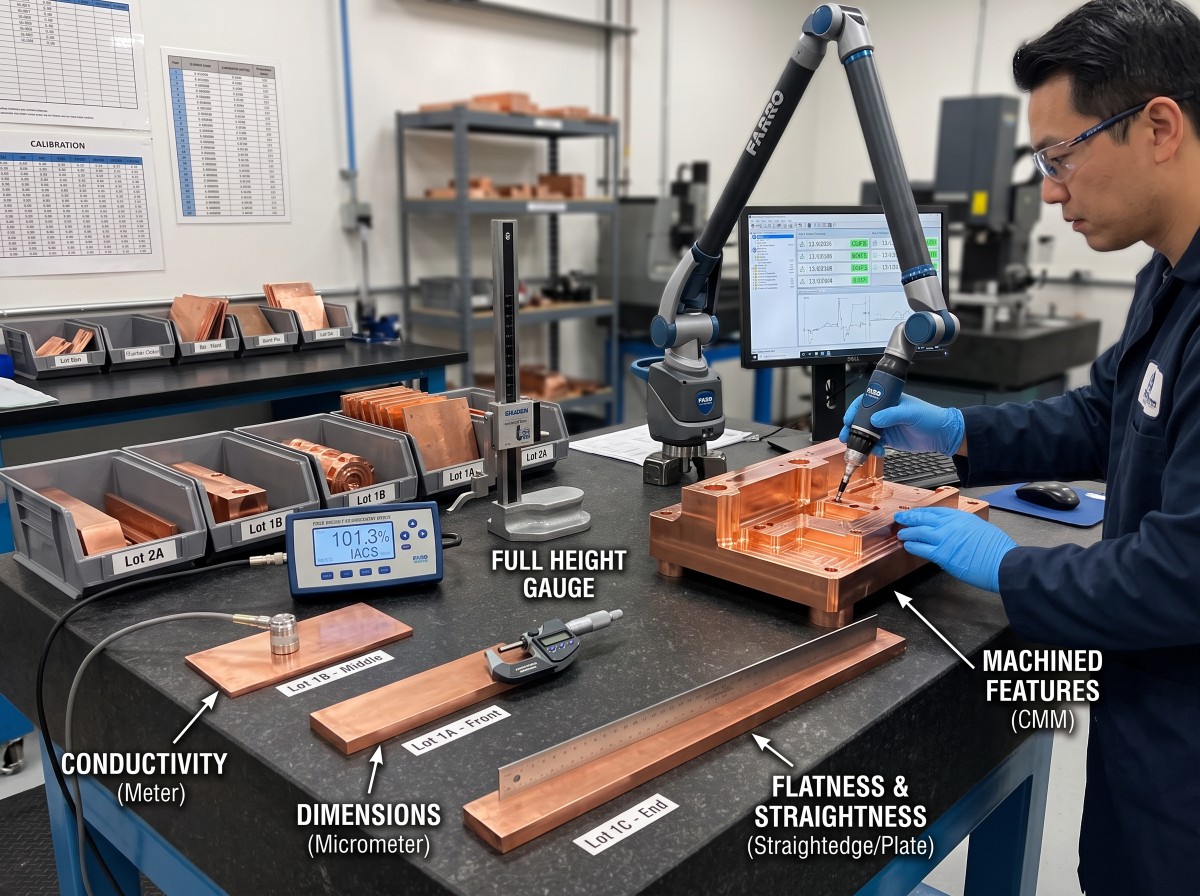
При проверке плит и листов необходимо учитывать толщину в соответствующих местах, ширину, длину, плоскостность, состояние кромок и перпендикулярность, где это необходимо. Измерение только одного угла не гарантирует качество всей плиты.
При проверке полосы и рулона осмотрите толщину по всей ширине и по всей длине рулона, ширину, изгиб, заусенцы по краям, внутренний/внешний диаметр рулона и направление намотки. Положение головки, середины и хвостовой части может иметь значение.
Для шин, стержней и прутков необходимо проверить поперечное сечение, ширину и толщину или диаметр, прямолинейность, скручивание, длину реза, перпендикулярность торца и радиус кромки. Небольшой образец не может подтвердить необходимость сборки полной длины.
При осмотре трубки необходимо проверить внешний диаметр, толщину стенки, внутренний диаметр (если указано), овальность, прямолинейность, длину и состояние торца. Один только внешний диаметр не может подтвердить минимальную толщину стенки.
Для обработанных деталей используйте утвержденную базовую систему для проверки размеров, положения, профиля, расположения отверстий, резьбы, фасок и окончательных размеров. Центр сертификации материалов (MTC) для сырья не может утверждать геометрию, полученную на станках с ЧПУ.
Укажите условия измерения. Плоскостность зависит от опоры и крепления. Прямолинейность зависит от длины измерительного участка и свободного положения опоры. После нанесения покрытия может потребоваться проверка критического размера шины с покрытием.
Для оптовых закупокВарианты медных стержней C11000Для проверки диаметра, прямолинейности, длины среза, поверхности и данных о партии по-прежнему требуются предельные значения приемки, специфичные для каждого заказа.
Сверьте количество штук, чистый вес, общий вес и основу для выставления счета. Если используется теоретический вес, согласуйте номинальные размеры и основу для расчета плотности. Если используется фактический вес, определите калибровку весов и округление.
Превратите требования к поверхности в измеримые критерии.
«Хорошая поверхность», «заводская обработка» и «отсутствие царапин» провоцируют споры. Они не указывают инспектору, что следует отклонить.
В зависимости от продукта и области применения необходимо определить измеримые пределы для царапин, вмятин, ямок, оксидов, пятен от воды, изменения цвета, следов прокатки, линий штамповки, складок, признаков ламинирования, заусенцев по краям, трещин по краям, заноз, масла, отпечатков пальцев, въевшихся загрязнений и остатков несовместимого защитного покрытия.
Классифицируйте значимые поверхности. Контактная поверхность шины, поверхность пайки, уплотнительная поверхность и скрытая задняя поверхность не подлежат одинаковому контролю внешнего вида.
Если внешний вид имеет значение, укажите освещение при осмотре, расстояние до объекта, значимые зоны и утвержденный предельный образец. При выявлении функциональных дефектов, по возможности, следует использовать числовые пределы или контролируемую процедуру.
Временное защитное масло, используемое для защиты меди во время морской перевозки, может препятствовать последующему нанесению покрытий, пайке, сварке или электрическому контакту. При осмотре поверхности необходимо учитывать не только внешний вид материала внутри ящика, но и последующие этапы процесса.
Неразрушающий контроль и специальные испытания назначаются только в тех случаях, когда риск это оправдывает.
Неразрушающий контроль и разрушающие специальные методы контроля не являются обязательными для каждого заказа на медь.
Вихретоковый контроль может быть применим к трубам из меди или медных сплавов, соответствующим стандарту ASTM E243. Капиллярный контроль по стандарту ASTM E1417/E1417M может выявить поверхностные дефекты на соответствующих готовых деталях. Ультразвуковой контроль может быть назначен для толстолистовых, прутковых, поковочных или клееных изделий в соответствии со специальной процедурой для каждого продукта.
Для определенных типов труб или узлов может потребоваться гидростатическое или пневматическое испытание на герметичность. Методы ASTM B577 могут быть применимы к испытаниям на охрупчивание, вызванное оксидом меди(I) или водородом, для определенных требований к бескислородной или раскисленной меди. Эти методы, а также традиционное металлографическое исследование образцов могут привести к их износу или повреждению и должны рассматриваться как разрушающие специальные испытания.
Метод магнитопорошковой дефектоскопии не подходит для обычных неферромагнитных медных изделий.
Заявление «100% неразрушающий контроль пройден» не имеет смысла, если в отчете не указаны метод, письменная процедура, охват проверки, основа калибровки, квалификация оператора и критерии приемки.
Проверка гальванического покрытия как отдельный процесс.
Наличие прошедшего гальваническое покрытие на медной подложке не гарантирует получения прошедшего гальваническое покрытие компонента. Олово, никель и серебро вносят вклад в процесс нанесения покрытия, а также могут привести к другим видам отказов.
Стандарт ASTM B545 может применяться для электроосажденного олова, ASTM B689 — для конструкционных никелевых покрытий, а ASTM B700 — для электроосажденного серебра. Стандарт ASTM B568 может использоваться для измерения толщины покрытия методом рентгенофлуоресцентного анализа (XRF), а стандарт ASTM B504 — для кулонометрического измерения толщины.
На чертеже и в заказе на поставку должны быть указаны материал покрытия, процесс нанесения, минимальная локальная или средняя толщина, места измерений, метод адгезии, требования к пористости или непрерывности, пределы внешнего вида, покрытие кромок и отверстий, маскирование контактной зоны, паяемость, а также применяются ли ограничения по размерам до или после нанесения покрытия.
Однократное измерение методом рентгенофлуоресцентного анализа на самой плоской поверхности не гарантирует равномерное покрытие всей шины. Кривизна, состав подложки, эталонные образцы, многослойные покрытия и расстояние от краев могут изменить результат.
Cymber Metalоборудование и возможности проведения инспекцийНа этой странице представлена справочная информация для обсуждения процесса обработки и контроля. Фактический заказ по-прежнему требует указания конкретных методов, калиброванного оборудования и отчетов по каждой партии.
Разработайте обоснованный план отбора проб.
«Проверка 10%» — это не план выборочной проверки. Десять процентов чего: деталей, катушек, связок, партий, упаковок или размеров?
Для каждой характеристики определите:
Требование | метод | прибор | определение партии | размер выборки | метод случайного отбора | место проведения испытаний | критерий приемки | запись | контрольная точка.
Стандарт ISO 2859-1 может предусматривать выборочный контроль по атрибутам. Соответствующая часть серии ISO 3951, например, ISO 3951-1, где это уместно, может предусматривать выборочный контроль по переменным параметрам. Стороны должны согласовать точную деталь и редакцию, размер партии, уровень контроля, допустимый уровень качества (AQL), правила переключения и классификацию дефектов.
AQL 1.0 не гарантирует, что дефектным будет только 1% партии. AQL — это параметр плана выборочного контроля, используемый вместе с остальными параметрами выбранной схемы.
Проверяйте подлинность, количество, этикетки и видимые повреждения при транспортировке каждой упаковки. При необходимости проводите 100% проверку критически важных по размеру или безопасности характеристик. Выбирайте образцы для разрушающих химических и механических испытаний в соответствии с производственной партией, указанной в спецификации.
Образцы следует распределять по катушкам, пучкам, упаковкам и производственной последовательности. Не позволяйте поставщику выбирать только чистые, доступные верхние части.
В плане контроля необходимо указать, влечет ли собой несоответствие требованиям отбраковку, разрешен ли повторный отбор проб или 100% сортировку. «Золотая» проба или первый прошедший проверку образец не освобождают от требований к контрольной партии.
Определите требования к независимой инспекции перед началом производства.
Орган по контролю качества и его полномочия должны быть определены до начала производства, а не после упаковки товара.
В тех случаях, когда это целесообразно с коммерческой точки зрения, выберите орган по контролю качества, аккредитованный по стандарту ISO/IEC 17020 для соответствующей области применения, и лабораторию, аккредитованную по стандарту ISO/IEC 17025 для требуемого метода испытаний.
В качестве контрольных точек можно использовать следующие: проверку документации, подтверждение идентичности материала, выборочный отбор проб, наблюдение за разрушающими испытаниями, проверку размеров и поверхности, проверку количества, проверку упаковки, проверку записей о калибровке и устранение несоответствий.
В отчете необходимо четко указать, что инспектор наблюдал, отбирал пробы и изучал документы.
Независимая инспекция не доказывает соответствие каждого непроверенного изделия установленным стандартам. Она не снимает с поставщика ответственности и не может исправить критерии приемки, которые никогда не были разработаны.
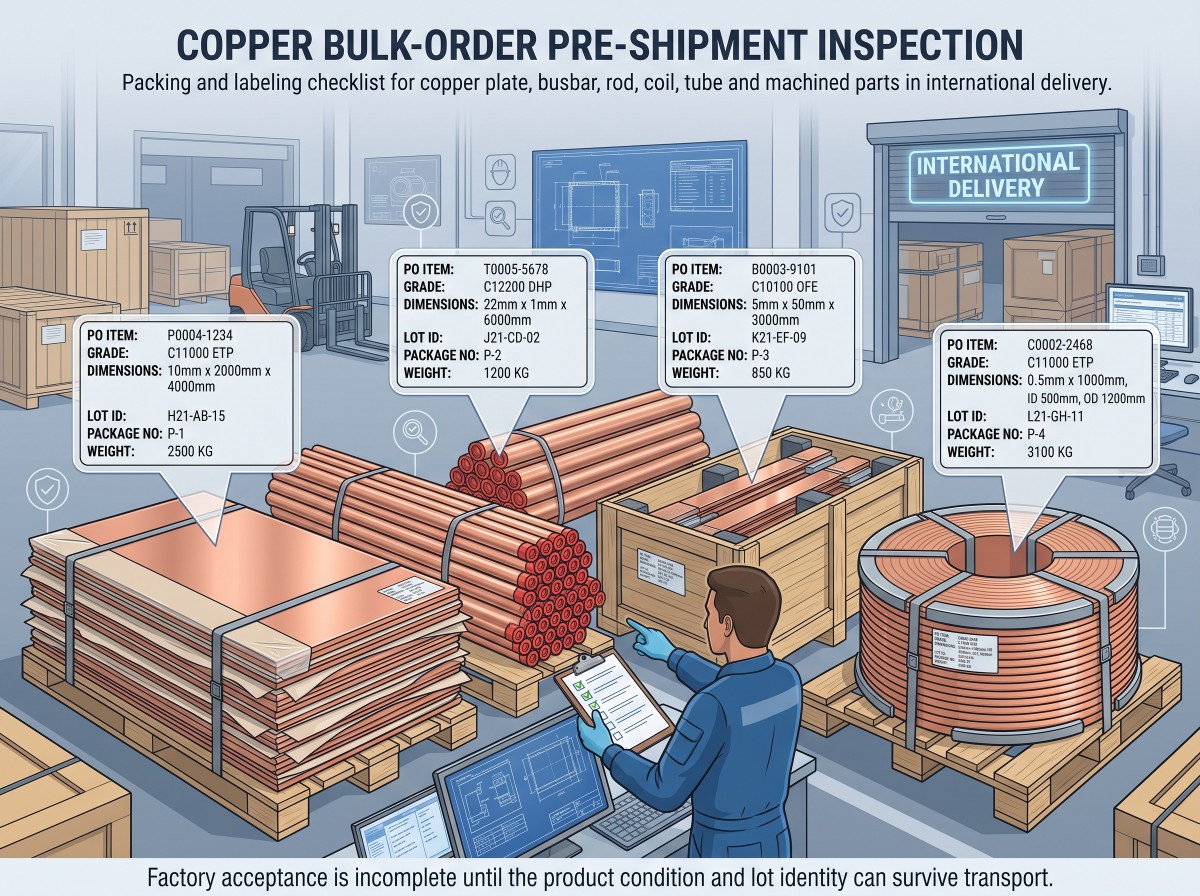
Проверьте упаковку, этикетки и состояние при транспортировке.
Медь может пройти заводскую проверку, но при этом оказаться некачественной по прибытии. Плотные пучки смещаются. Голые поверхности трутся друг о друга. Тонкий лист деформируется. Конденсация оставляет пятна на полированном материале. Контактные поверхности с покрытием повреждаются крепежным элементом, предназначенным для удержания ящика.
Для листового металла и листов может потребоваться жесткое основание, влагозащитный барьер, прослойки и защита кромок. Для рулонов требуется согласованная ориентация проушин, фиксация при намотке, опорная салазка и защита от телескопического выдвижения. Для стержней, прутков и шин необходимо обеспечить разделение для защиты от трения и защиту концов, отверстий и поверхностей с покрытием. Для труб может потребоваться заглушка концов и распределенная поддержка пучка. Для обработанных деталей могут потребоваться отдельные лотки или разделители.
Упаковочные материалы должны быть сухими, чистыми и совместимыми с последующими электрическими контактами, нанесением покрытий, пайкой, сваркой и очисткой.
На каждой этикетке упаковки должны быть указаны наименование товара по заказу на поставку, сорт, стандарт, температура, размеры, количество, нетто и брутто вес, идентификатор производственной партии, номер упаковки и информация о стране происхождения, если это требуется по договору.
Стандарт ISPM 15 применяется условно к регулируемой упаковке и упаковочным материалам из цельной древесины в соответствии с требованиями страны назначения. Фумигация не является повсеместно обязательной.
Перед выпуском сравните физические идентификаторы упаковки с упаковочным листом и картой отслеживания MTC.
Контроль несоответствующих материалов перед выпуском.
Для неудачного результата необходим алгоритм действий, а не спор в мессенджере.
Карантин -> сохранение личности и доказательств -> выдача уведомления о несоответствии -> определение масштаба и первопричины проблемы -> отклонение, сортировка, переработка, замена или принятие с письменным подтверждением -> обновление записей.
В договоре должны быть определены сроки предоставления документов, контрольные точки и точки ожидания, правила повторного тестирования, правила повторной выборки, ответственность за сортировку, утверждение доработок, процедура замены, стоимость повторной проверки, права на входной контроль и срок подачи претензий.
Никогда не позволяйте производственной срочности превратить техническое отклонение в незаметную отгрузку. В письменном урегулировании должны быть указаны точная партия, результат измерения, затронутое количество, функциональный риск и уполномоченный орган.
Контрольный список для проверки оптового заказа
Перед утверждением отгрузки подтвердите выполнение следующих 20 контрольных процедур:
- Заказ на закупку и утвержденная редакция чертежей.
- Точная система обозначения и марки меди.
- Стандарт и редакция продукции
- Форма и свойства изделия
- Определение терминов «термическая обработка», «литье», «партия», «рулон» или «серия».
- Химические пределы и метод анализа
- При необходимости проводится тест на содержание кислорода.
- Требование к проводимости или удельному сопротивлению
- Требования к механическим свойствам
- Критические показатели качества (CTQ) и метод измерения.
- Поверхностные зоны и границы дефектов
- При необходимости могут применяться неразрушающий контроль или специальные методы испытаний.
- Материал покрытия, толщина и места измерения.
- План отбора проб и реагирование на сбои
- Объем инспекции третьей стороной
- Количество штук и фактический или теоретический вес
- Защита упаковки, специфичная для данного продукта.
- Отслеживаемость от упаковки до этикетки MTC
- Процесс получения NCR, пересдачи и предоставления льгот
- Окончательное утверждение документов и разрешения на отгрузку.
По моему опыту анализа запросов на коммерческие предложения, покупатели часто подробно описывают марку меди и сводят проверку к одному предложению: «Требуется сертификат соответствия».
Это неправильно.
MTC должен представлять собой единый контролируемый документ в рамках плана приемки, а не сам план приемки.
Для согласования вопросов закупки, переработки и экспорта ознакомьтесь с информацией на сайте Cymber Metal.услуги по цепочке поставок медиВы также можетеСкачать каталоги продукции Cymber Metalдля контекста ассортимента продукции.
Для запроса проверки заказа,Для получения запроса на оптовый заказ свяжитесь с компанией Cymber Metal.с указанием сорта, стандарта и издания, формы изделия, состояния, размеров, чертежа, количества, критически важных параметров качества, испытательной документации, требований к упаковке и места назначения.
Для конкретного проекта необходимо уточнить объем испытаний, выборку образцов, участие сторонних организаций, текущую доступность, минимальный объем заказа и сроки выполнения.
Итог
Проверка меди — это не заключительная церемония, проводимая рядом с упакованным товаром. Она начинается с того момента, когда покупатель определяет, что означает «соответствие».
Разделите данные по марке, химическому составу, проводимости, состоянию, геометрии, поверхности, покрытию и упаковке. Соотнесите каждый результат с фактической производственной партией. Опишите метод, образец и правило принятия решения в письменном виде.
Самый дешевый план проверки — тот, который выявляет ошибку до того, как груз попадет на склад не на том континенте.
Часто задаваемые вопросы
Проверьте производителя, место производства, номер заказа на поставку, точный сорт, форму изделия, стандарт и издание, состояние, идентификацию производственной партии, фактический химический состав, требуемые механические и электрические характеристики, покрываемое количество и авторизованную валидацию. Затем сопоставьте идентификатор MTC с этикетками на упаковке и доставленной медью.
Портативный рентгенофлуоресцентный анализатор (XRF) позволяет исследовать многие металлические элементы, но он не может подтвердить содержание кислорода на уровне частей на миллион (ppm) в бескислородной меди. Подтверждение качества следует проводить с помощью установленных химических пределов, прослеживаемого сертификата MTC и, при необходимости, соответствующего метода анализа кислорода, выполненного квалифицированной лабораторией.
Нет. При 20 °C 100% IACS обычно соответствует примерно 58,0 МС/м или 1,7241 микроом·см, но это не является универсальным минимальным значением для закупок. В заказе на закупку необходимо указать требуемое значение, метод, эталонную температуру, места проведения испытаний и правило округления.
Нет. Сертификация типа 3.1 проводится уполномоченным представителем производителя по контролю качества, независимым от производства. Сертификация типа 3.2 имеет дополнительные требования к подтверждению соответствия. Отдельный отчет о проверке третьей стороной не приводит к автоматическому преобразованию типа 3.1 в тип 3.2.
Начните со стандарта продукта, определения производственной партии и последствий отказа. Определите размер выборки, метод случайного отбора, место проведения испытаний, допустимый предел и порядок реагирования на отказ для каждой характеристики. Не используйте общую инструкцию «10% контроля».
Неразрушающий контроль необходим, если этого требуют действующий стандарт, чертеж, эксплуатационные риски или согласованный план проверки. В отдельных случаях могут быть целесообразны вихретоковый, капиллярный или ультразвуковой контроль, но для каждого метода необходимы письменная процедура, основа калибровки, охват и критерии приемлемости.
Инспектор должен проверить утвержденные документы, идентификацию материала и партии, отбор проб, проведенные испытания, размеры, поверхность, количество, этикетки, упаковку и закрытие дефектов. В отчете необходимо указать, что было засвидетельствовано, какие пробы были отобраны и какие документы были проверены.
Не автоматически. В договоре должно быть указано, как выпуск товара до отгрузки влияет на права на входной досмотр. Покупатели по-прежнему должны проверять идентификацию упаковки, количество товара, повреждения при транспортировке и критически важные характеристики при приемке.
Укажите марку, систему обозначений, стандарт и издание продукта, форму, состояние, размеры, редакцию чертежа, критически важные параметры качества (CTQ), требования к проводимости или механическим свойствам, критерии поверхности и покрытия, количество, правила отбора проб, документы, упаковку, место назначения и условия Инкотерм.
Дата публикации: 30 августа 2026 г.